Oct 28, 2026
Três milímetros de aço inoxidável, com 2.500 mm de comprimento, dobrados em um canal em U com duas curvas de 90 graus e uma curva de 45 graus, e o painel acabado deve ser aparafusado diretamente em uma moldura cortada a laser sem um único retrabalho. Esse é o trabalho para o qual uma máquina dobradeira de chapa metálica é comprada. Não é a chapa mais grossa do mercado e nem a maior tonelagem do catálogo.
Comece com a conclusão. Especifique a máquina em torno da peça mais pesada e mais longa que você espera cotar nos próximos dois anos e, em seguida, adicione cerca de 20% de espaço livre. A tonelagem, o comprimento da curvatura, a profundidade da garganta e o tipo de controle decorrem dessa única peça. Todo o resto, desde a quantidade de eixos do backgauge até a marca da bomba hidráulica, é secundário e pode ser negociado posteriormente.
O que se segue é como esses limites são calculados, quais especificações os compradores mais frequentemente interpretam mal e as perguntas que surgem em quase todas as consultas de pedidos.
Uma prensa dobradeira é descrita por três capacidades principais e, geralmente, apenas uma delas é comparada adequadamente antes de um pedido ser feito.
A força que uma máquina deve aplicar no meio do vão é definida pela espessura da chapa, resistência à tração do material, abertura da matriz e comprimento da dobra. A flexão do ar exige menos força. O assentamento ou cunhagem, onde o punção pressiona o material totalmente na matriz, pode exigir muito mais. É por isso que um valor de tonelagem nominal significa muito pouco por si só: 100 toneladas com uma matriz em V de 16mm e 100 toneladas com uma matriz em V de 6 mm são duas máquinas completamente diferentes na prática.
O comprimento nominal no nome de um modelo, como 2.500 mm, é a largura máxima da peça, mas o espaço entre os alojamentos laterais é menor. Uma máquina de 2.500 mm pode oferecer aproximadamente 2.050mm entre estruturas, portanto, uma peça com flanges de retorno profundos pode ser fisicamente impossível de inserir, mesmo que seja menor que o comprimento nominal. A profundidade da garganta e a altura aberta (luz do dia) são igualmente importantes quando a peça é uma caixa, um gabinete ou um canal formado, em vez de uma faixa plana.
Duas máquinas com tonelagem idêntica e comprimento idêntico podem diferir por um fator de três no preço simplesmente devido à forma como controlam a posição do aríete. O Springback muda com o lote de material, a direção da fibra e o desgaste da ferramenta, portanto, o controle de circuito fechado e o coroamento são muito mais importantes quando você executa pequenos lotes de trabalho variado do que quando você executa um número de peça o dia todo.
A força de flexão a ar pode ser estimada com a fórmula que os fabricantes de dobradeiras publicaram há décadas: força por metro em quilonewtons é igual a 650 multiplicado pelo quadrado da espessura da chapa, dividido pela abertura da matriz em V. Para aço-carbono, a abertura da matriz é normalmente considerada oito vezes a espessura da chapa. A tabela abaixo aplica essa fórmula em toda a faixa de espessura citada pela maioria das oficinas de fabricação.
| Espessura da folha | Abertura da matriz em V | Força por metro | Força para uma curva de 2,5 m |
|---|---|---|---|
| 1,0mm | 8mm | 8 t/m | 21 toneladas |
| 2,0mm | 16 mm | 17 t/m | 42 toneladas |
| 3,0mm | 25mm | 25 t/mês | 62 toneladas |
| 4,0mm | 32mm | 33 t/mêsês | 83 toneladas |
| 6,0mm | 50 mm | 50 t/m | 124 toneladas |
| 8,0mm | 64mm | 66 t/mêsês | 166 toneladas |
| 10,0mm | 80mm | 83 toneladas/m | 207 toneladas |
Trate a tabela como um ponto de partida e não como uma resposta final. Curvas profundas, pequenas aberturas de matriz, classes de alta resistência e comprimentos de flange curtos aumentam a tonelagem necessária, enquanto dobrar apenas as extremidades de uma peça longa empurra a carga em direção ao centro do aríete, que é exatamente onde a deflexão dói mais.
A tonelagem é apenas metade da especificação. A outra metade decide se a peça pode ser carregada, dobrada e removida. Trabalhe com eles antes de assinar:
É aqui que reside a maior parte da diferença de preço e onde a resposta certa depende do seu mix de empregos e não apenas do seu orçamento.
Máquinas de dobra hidráulica convencionais use um batente de profundidade mecânico e um medidor traseiro ajustado manualmente. Eles são a escolha sensata quando o trabalho é repetitivo, principalmente curvas simples de 90 graus, e o operador pode fazer correções. A configuração leva tempo e depende da experiência do operador, mas o sistema mecânico é simples e barato de manter.
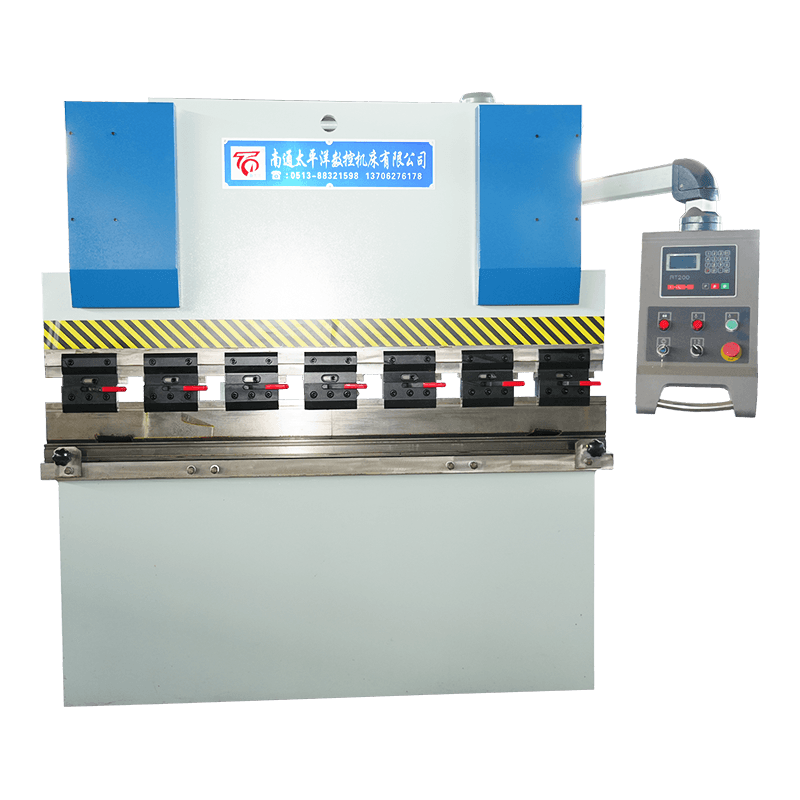
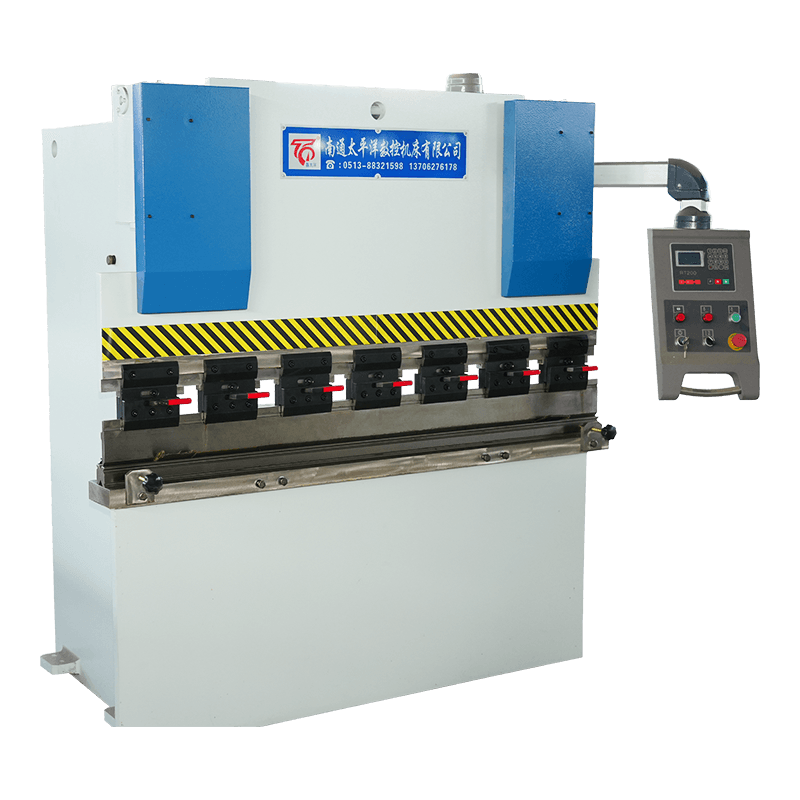 Máquina dobradeira hidráulica de chapa metálica série WC67Y Uma dobradeira NC econômica com controle E21 ou RT200, adequada para fabricação, HVAC e fabricação em geral. Ver Produto →
Máquinas CNC síncronas com eixo de torção conecte dois cilindros com uma barra de torção para que ambas as extremidades do aríete se desloquem juntas e adicione um controle numérico para a profundidade do aríete e a posição do backgauge. Eles mantêm o ângulo melhor do que uma parada puramente mecânica, armazenam programas para trabalhos repetidos e lidam com lotes mistos com muito mais conforto, com um custo adicional moderado.
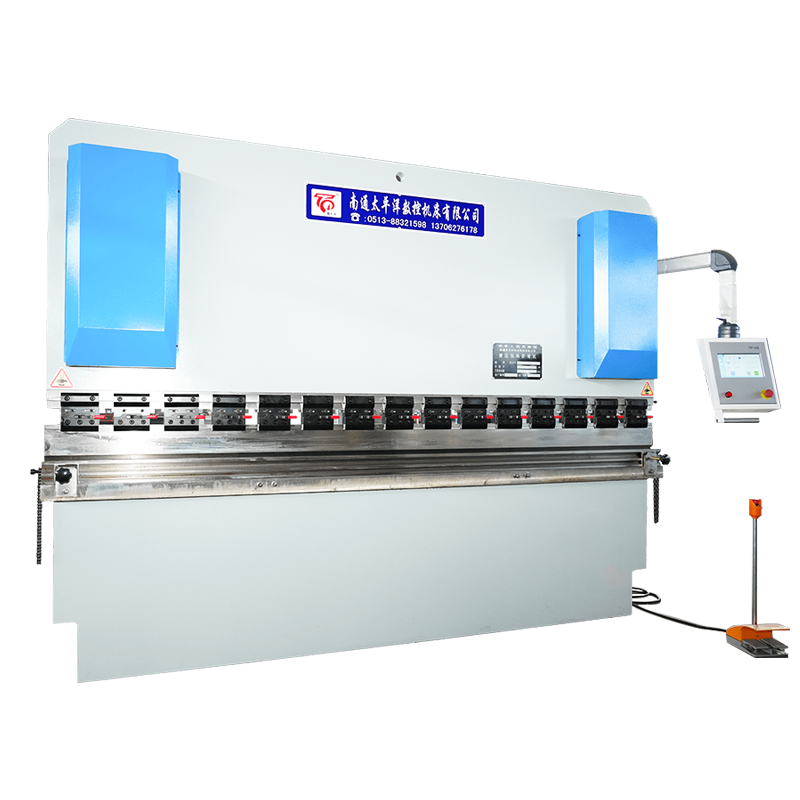 Máquina de dobra hidráulica CNC síncrona de eixo de torção série WC67K Prensa dobradeira CNC de gama média com controle TP10S ou DA41T, posicionada entre as opções de eixo de torção e servo eletro-hidráulico. Ver Produto →
Máquinas servo CNC eletro-hidráulicas controle cada cilindro em um circuito fechado usando válvulas proporcionais e escalas lineares, de modo que a posição do aríete seja medida em vez de presumida, e o controle possa corrigir o retorno elástico e a deflexão em tempo real. Eles são a resposta correta quando a tolerância angular é pequena, quando os lotes são pequenos e misturados ou quando um operador precisa operar diversas máquinas.
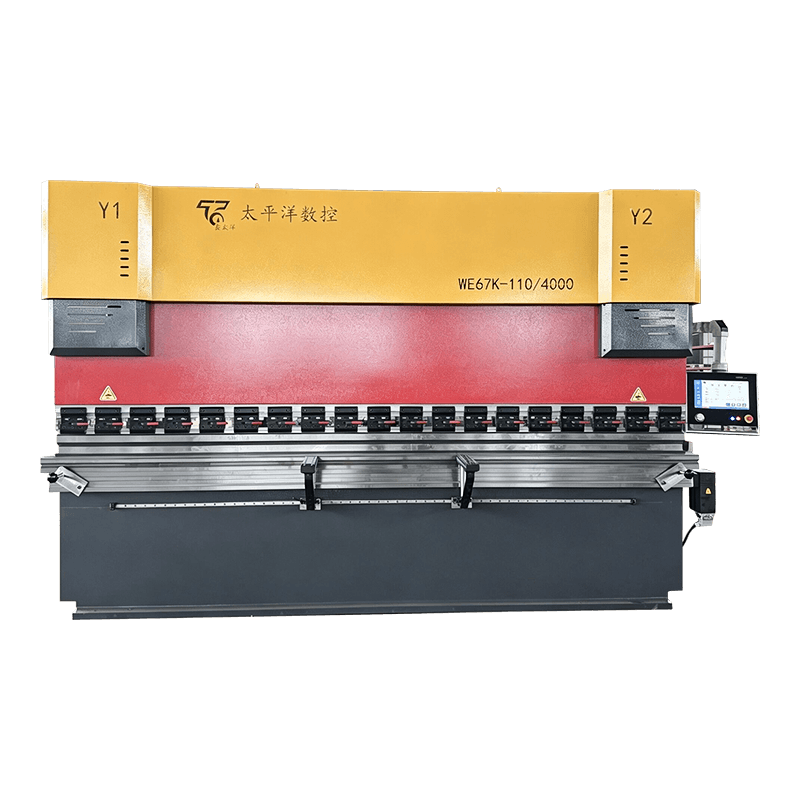 Máquina de dobra hidráulica servo eletro-hidráulica série WE67K Prensa dobradeira de precisão de alta qualidade com controle de circuito fechado e opções Delem, ESA ou Cybelec para trabalhos complexos em chapa metálica. Ver Produto →
Se você ainda está avaliando o meio dessa faixa, uma comparação prática dos tipos de unidade e onde cada um deles compensa é abordada neste guia para escolhendo a máquina dobradeira CNC certa .
A mesma espessura e a mesma matriz podem exigir forças totalmente diferentes, dependendo da distância que o punção percorre no material. A flexão ao ar, onde a chapa toca apenas os ombros da matriz, é a linha de base. O assentamento e a cunhagem multiplicam esse número, e o multiplicador é o motivo pelo qual uma máquina que dobra 4 mm confortavelmente no ar pode ter dificuldades com a mesma folha sob as ferramentas de cunhagem.
A consequência prática é simples. Se você comprar tonelagem para dobra a ar e depois mudar para ferramentas de cunhagem para atingir um raio interno apertado, poderá ficar fora da capacidade nominal da máquina em um trabalho que você achava que estava dentro dela.
Compreender a geometria da zona de flexão explica a maioria das decisões de especificação acima. A ponta do punção pressiona a folha na abertura em V da matriz; os ombros da matriz definem o raio interno; a abertura da matriz determina a força necessária e o comprimento mínimo do flange.
A maioria das disputas após a entrega vem de uma especificação incompleta e não de uma máquina defeituosa. Uma consulta útil indica o grau do material e a faixa de espessura, o comprimento máximo da dobra, o menor raio interno, o flange mínimo, a tolerância do ângulo em graus, o padrão de ferramenta que você deseja usar e o padrão de segurança que a máquina deve atender. Na Europa, as dobradeiras hidráulicas são comumente especificadas de acordo com EN 12622; compradores de outras regiões devem declarar explicitamente o requisito local equivalente.
Uma pergunta que vale a pena fazer antes de assinar. Peça ao fornecedor para confirmar a tonelagem disponível em todo o comprimento nominal, e não apenas no meio do vão, e indicar como a máquina compensa a deflexão do aríete. Um fabricante com engenharia interna, como Máquina-ferramenta CNC Nantong Pacific , deverá ser capaz de responder a ambos por escrito.
Ele transforma chapas planas em ângulos, canais, caixas e perfis curvos pressionando o material entre um punção e uma matriz. Os usos típicos incluem gabinetes, dutos, suportes, peças de chassi, painéis de teto e parede e qualquer peça onde uma peça plana tenha que se tornar uma forma tridimensional.
Para dobramento a ar, multiplique 650 pelo quadrado da espessura, divida pela abertura da matriz em V e multiplique pelo comprimento da dobra em metros. Em seguida, aplique um fator de material: aproximadamente 1,5 para aço inoxidável e 0,5 a 0,6 para alumínio. Adicione espaço livre se você pretende usar ferramentas de cunhagem.
As máquinas hidráulicas convencionais são adequadas para trabalhos simples e repetitivos de 90 graus, onde o tempo de configuração não é crítico. As máquinas CNC, especialmente os tipos de servo eletro-hidráulicos, se pagam quando a combinação de trabalhos é variada, a tolerância de ângulo é restrita ou o mesmo operador opera mais de uma máquina.
A rachadura geralmente ocorre devido à dobra em uma borda cisalhada ou cortada a laser com um raio interno muito pequeno para o material, ou a partir de uma linha de dobra que corre ao longo da direção de laminação. O Springback é inerente à flexão a ar e cresce com a resistência à tração, por isso precisa de correção de ângulo de flexão excessiva ou de circuito fechado.
Pode, desde que a máquina tenha tonelagem suficiente para o trabalho mais espesso e comprimento suficiente para o mais longo, e desde que você aceite que materiais finos podem precisar de ferramentas diferentes. Folhas finas precisam de uma matriz estreita e, muitas vezes, de um punção mais afiado; chapas grossas precisam de uma matriz larga e de maior tonelagem.
Verifique a retilineidade do aríete e rachaduras na estrutura, vazamentos hidráulicos, vedações do cilindro, condição da barra de torção ou servoválvulas, disponibilidade do controlador e suporte de peças de reposição. O ferramental geralmente vale mais do que a máquina, portanto, verifique se o punção e a matriz estão combinados e se não estão desgastados além do ponto de manter um ângulo.
Produtos relacionados
Contate-nos
Endereço da fábrica
Parque Industrial de Xichang, cidade de Chengdong, Haiancity, cidade de Nantong, província de Jiangsu, China
Telefone
+86-13906278466
produtos
Código QR