Oct 20, 2026
Aço macio de seis milímetros, 3.000 mm de comprimento, 250 peças por mês. Esses três números decidem mais sobre qual máquina de dobra hidráulica você precisa do que qualquer folheto: a espessura define a tonelagem, o comprimento da dobra define a viga e o tamanho do lote decide se vale a pena pagar por uma barra de torção mecânica ou uma servoválvula de circuito fechado.
A resposta curta é que as servomáquinas hidráulicas simples, CNC sincronizadas por torção e servo-hidráulicas não são melhores ou piores umas das outras - elas se destinam a trabalhos diferentes. Chapa espessa em tiragens longas é adequada para uma prensa dobradeira hidráulica simples com batente de profundidade mecânico. Chapas finas em pequenas tiragens com tolerâncias de ângulo estreitas é onde a sincronização do servo ganha seu preço apenas no tempo de configuração. O CNC com barra de torção fica no meio e é a máquina que a maioria das oficinas realmente compra. O restante deste artigo é sobre como confirmar essa divisão em relação às suas próprias partes.
Uma prensa dobradeira é uma prensa com um batente de profundidade incomumente preciso. Duas armações laterais carregam uma base inferior fixa que segura a matriz; dois cilindros hidráulicos na parte superior da estrutura acionam o aríete, que carrega o punção. Uma bomba fornece óleo através de um bloco de válvulas, o aríete desce até uma posição programada e o ângulo de curvatura depende da distância que o punção entra na matriz. Não há “ajuste de ângulo” fixo em nenhum lugar da máquina – apenas profundidade e a resposta do material a ela.
Três coisas decidem se a curvatura se repete mil vezes: quão paralelo o aríete permanece enquanto desce, com que precisão a profundidade é medida e se o leito é compensado pela deflexão causada pela força de flexão. A pressão do sistema em máquinas deste tipo geralmente fica em algum lugar na faixa de 200 a 300 bar, mas a pressão não é o que controla a qualidade – é a posição.
O paralelismo é onde as três famílias de máquinas se separam. Uma máquina hidráulica simples mantém o êmbolo nivelado através de uma ligação mecânica e batentes fixos; uma máquina sincronizada por torção une os dois cilindros com um eixo de torção e usa um eixo CNC para profundidade; uma servomáquina eletro-hidráulica fornece a cada cilindro sua própria válvula proporcional e escala linear, de modo que os dois lados são corrigidos independentemente várias vezes por segundo.
Essa diferença aparece como tempo de configuração e como tolerância em chapas finas. Numa máquina de torção, uma mudança de material ou ângulo significa novos valores de profundidade e uma dobra experimental; em uma máquina servo, esses valores residem no programa e Y1/Y2 são de malha fechada, o que é importante quando você executa 30 peças diferentes por semana em chapas de 1,5mm.
| Recurso | WC67Y hidráulico simples | CNC sincronizado por torção WC67K | Servo CNC eletro-hidráulico WE67K |
|---|---|---|---|
| Sincronização de memória RAM | Articulação mecânica | Eixo de torção mais batentes mecânicos | Servoválvula mais escalas lineares por cilindro |
| Controle de profundidade | Volante ou NC simples | Eixo Y CNC, motorizado | CNC com malha fechada Y1/Y2 |
| Configuração de peça nova | Mais longo, definido por curvas de teste | Moderado, ângulos armazenados no programa | Valores mais curtos e repetíveis |
| Melhor ajuste | Chapa espessa, perfis simples, baixo volume | Lotes mistos em uma oficina geral | Folha fina, ângulos apertados, repita o trabalho |
| Custo relativo | Mais baixo | Meio | Mais alto |
Onde o meio-termo é suficiente, a máquina de eixo de torção geralmente é a compra sensata: ela lida com uma ampla mistura de aço-carbono e aço inoxidável, mantém as configurações de ângulo em um programa e não carrega o preço de um sistema servo.
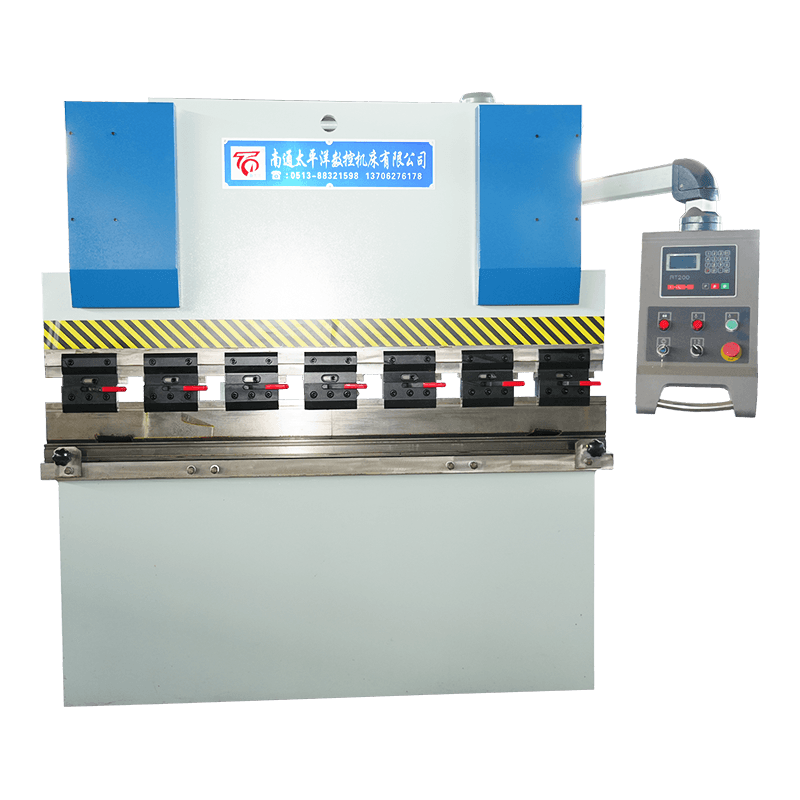
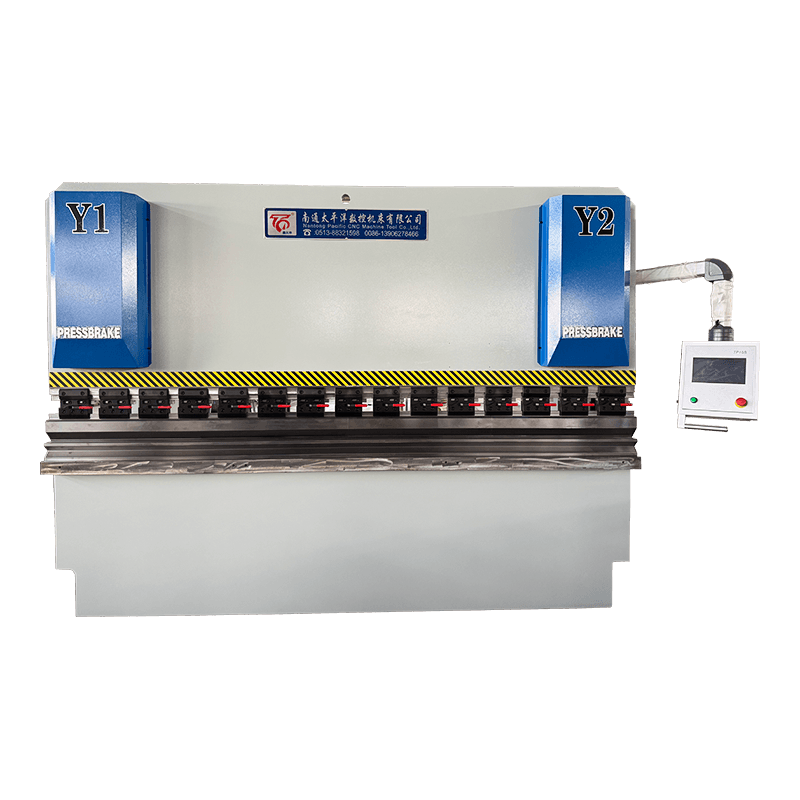
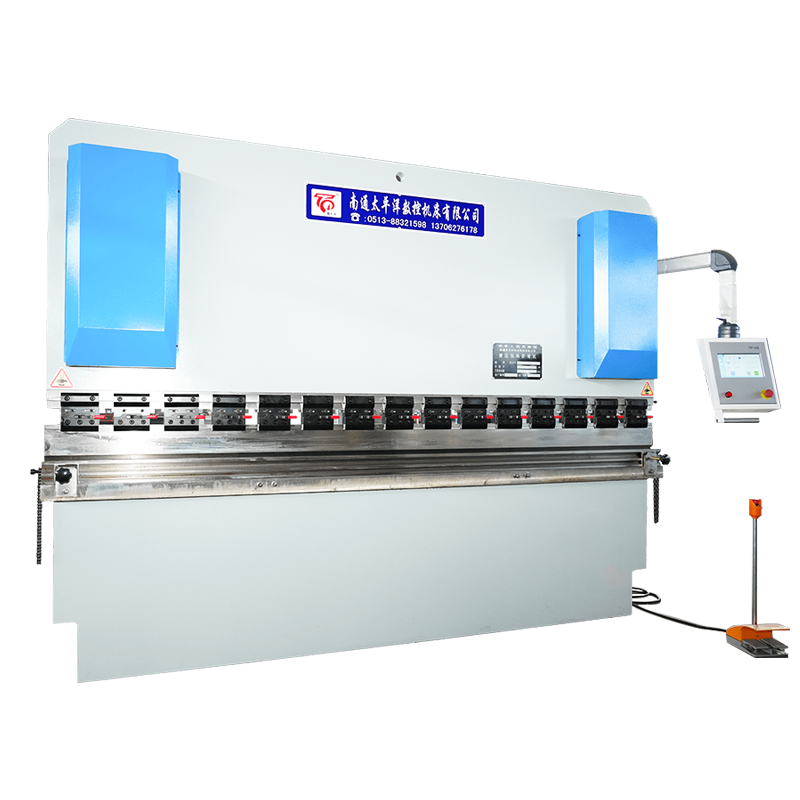 Prensa dobradeira hidráulica CNC síncrona com eixo de torção WC67K Uma prensa dobradeira CNC de gama média para trabalhos mistos em aço-carbono e inoxidável, com programas de ângulo armazenados e medidor traseiro e curso servo-controlados. Ver Produto →
A tonelagem não é uma questão de gosto. Para dobra a ar em aço-carbono, uma fórmula viável é P (toneladas por metro) ≈ 65 × t² / V, onde t é a espessura da placa e V é a abertura da matriz. O ponto de partida usual é V = 8 × t. Uma placa de 6mm, portanto, funciona em uma matriz de 48mm e precisa de aproximadamente 49 t/m; através de uma curva de 3.000 mm que equivale a cerca de 146 t, portanto, uma máquina de 160 a 200 t cobre o trabalho com uma margem de trabalho.
Para oficinas que dobram principalmente chapas mais pesadas em perfis simples, uma máquina hidráulica convencional com medidor traseiro motorizado cobre o trabalho sem pagar pela sincronização do servo.
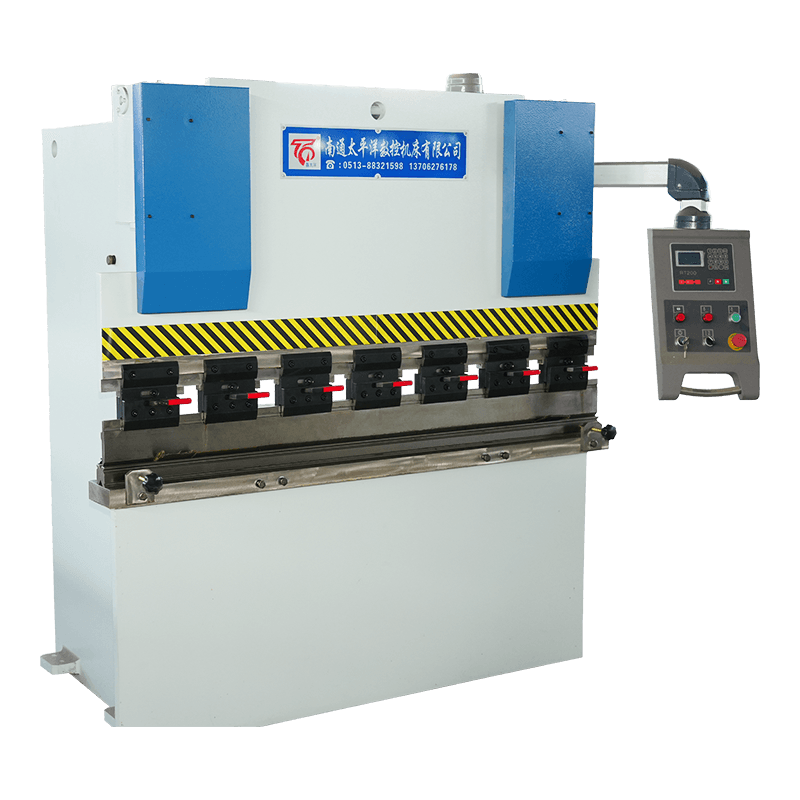 Prensa dobradeira hidráulica de chapa metálica NC série WC67Y Prensa dobradeira hidráulica NC econômica para chapas mais pesadas e perfis simples, com armazenamento de programa E21 ou RT200 e compensação manual opcional. Ver Produto →
A maioria das reclamações sobre ângulos remonta a quatro causas, e apenas uma delas é o sistema de controle da máquina. A primeira é a deflexão: sob carga, o aríete curva-se para cima no meio e a cama curva-se para baixo, de modo que uma curvatura completa sai mais profundamente no centro do que nas extremidades. Coroamento – um conjunto de cunhas ou compensação hidráulica na cama – é a solução padrão e deve estar em sua lista de especificações se você dobra rotineiramente perto da capacidade total.
A segunda é a variação material. As tolerâncias de espessura da chapa significam que duas chapas de bobinas diferentes podem dobrar de maneira diferente na mesma profundidade do aríete, e é por isso que a dobra a ar sempre precisa de uma peça de teste no início de um lote. O terceiro é o retorno elástico, que aumenta com a resistência à tração - aços inoxidáveis e de baixa liga de alta resistência saltam visivelmente mais do que o aço-carbono e precisam de flexão excessiva ou correção de ângulo. A quarta é a temperatura do óleo: uma máquina que funciona fria pela manhã e quente à tarde pode derrapar se o valor da profundidade não for compensado no controle. Numa máquina servo-sincronizada esse desvio é corrigido continuamente; em uma máquina de torção não é.
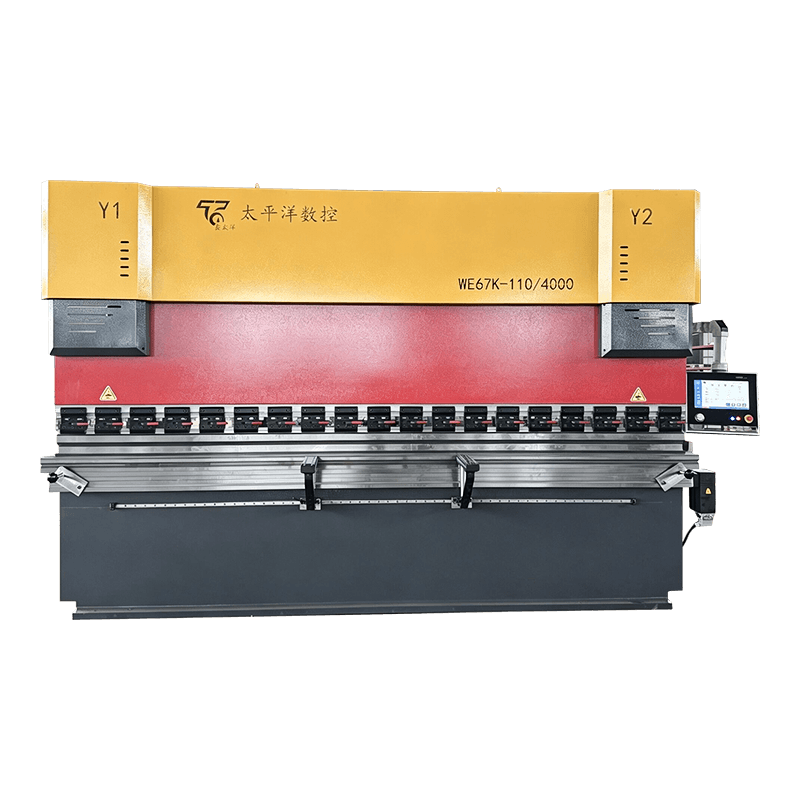 Prensa dobradeira servo eletro-hidráulica WE67K Prensa dobradeira servossincronizada de alta precisão com medidor traseiro multieixo e correção contínua para precisão de dobra consistente em todo o comprimento de trabalho. Ver Produto →
As prensas hidráulicas falham em locais previsíveis e quase todas as falhas caras começam como baratas. O circuito hidráulico, a sincronização e o medidor traseiro são responsáveis pela maioria das paradas não planejadas, e uma curta rotina semanal captura a maioria delas antes que se tornem uma parada de produção. Nosso guia de manutenção de máquina de dobra hidráulica cobre a programação completa; estes são os cinco itens que vale a pena fazer primeiro.
Duas máquinas com a mesma tonelagem e comprimento de curvatura podem ser compras muito diferentes, porque o número do título não diz nada sobre o controle, o coroamento ou o teste de aceitação. Coloque o seguinte no papel antes de comparar preços.
| Artigo | O que declarar | Por que isso importa |
|---|---|---|
| Força nominal | Tonelagem em uma abertura de matriz declarada e resistência do material | Evita sobrecarga quando você ajusta posteriormente uma matriz mais estreita |
| Comprimento da curvatura | Posições de flexão de comprimento total e descentralizadas | A deflexão do quadro é pior nas extremidades |
| Repetibilidade de ângulo | Número de curvaturas de teste e tolerância aceita | A única verificação que reflete a produção real |
| Segurança | Cortina de luz, controle bimanual, proteção de válvula de alívio | Requisito legal e proteção do operador |
| Documentação | Esquema hidráulico, diagrama de fiação, backup de parâmetros | Reduz pela metade o tempo de solução de problemas |
| Peças de reposição | Kits de vedação, elementos filtrantes, componentes de retromedidor | O tempo de inatividade depende do que já está na sua prateleira |
Para referência, a Nantong Pacific CNC Machine Tool constrói todas as três arquiteturas - servo hidráulico simples, sincronizado por torção e eletro-hidráulico - em Haian, Jiangsu, e exporta para o Sudeste Asiático, Europa, EUA e Oriente Médio. Você pode revisar toda a gama de dobradeiras ao lado de tesouras, laminadoras e prensas, o que ajuda quando um único fornecedor precisa cobrir toda uma linha de fabricação em vez de uma máquina.
A parte hidráulica descreve o acionamento: a pressão do óleo move o aríete. CNC descreve o controle que define a profundidade do aríete, a posição do medidor traseiro e, às vezes, o coroamento. A maioria das prensas hidráulicas modernas são CNC de alguma forma, portanto os dois termos se sobrepõem em vez de competir.
Use P (t/m) ≈ 65 × t² / V para aço-carbono, com V = 8 × t. Uma placa de 6 mm em uma matriz de 48 mm precisa de cerca de 49 t/m, então uma dobra de 3.000 mm precisa de aproximadamente 146 t – uma máquina de 160 a 200 t cobre-a com margem.
O preço varia de acordo com a tonelagem, comprimento da dobra, número de eixos CNC, coroamento e ferramentas. Duas máquinas do mesmo tamanho podem pousar distantes uma da outra quando a sincronização do servo e um controle de eixo 3 1 ou 4 1 forem adicionados, então peça um orçamento com base nos seus próprios desenhos de peças.
Siga o intervalo do fabricante e colete uma amostra de óleo pelo menos uma vez por ano. Calor, poeira e água são as causas comuns de degradação precoce, e os elementos filtrantes normalmente precisam ser substituídos com mais frequência do que o próprio óleo.
Sim, mas as classes inoxidáveis e de alta resistência precisam de mais força e mais compensação de retorno elástico do que o aço-carbono. Dimensione a máquina para o material mais duro em sua carga de trabalho previsível, em vez de para o trabalho atual em aço-carbono.
Cortinas de luz ou proteções a laser na folga das ferramentas, controle bimanual, válvula de alívio que protege o circuito hidráulico contra sobrecarga e batentes mecânicos no aríete. Confirme se a máquina possui a certificação exigida em seu mercado antes de ser enviada.
Produtos relacionados
Contate-nos
Endereço da fábrica
Parque Industrial de Xichang, cidade de Chengdong, Haiancity, cidade de Nantong, província de Jiangsu, China
Telefone
+86-13906278466
produtos
Código QR